切削の力の計算
穴あけ、タップ、フライスで主軸と機械に掛かる力を求める。すべて試算で、実機では未確認。
条件
- 比切削抵抗 kc:穴あけ 1900 N/mm²、フライス 2000 N/mm²(SS400 の目安。(未確認))
- 加工条件:実際の製品の加工の記録
穴あけ
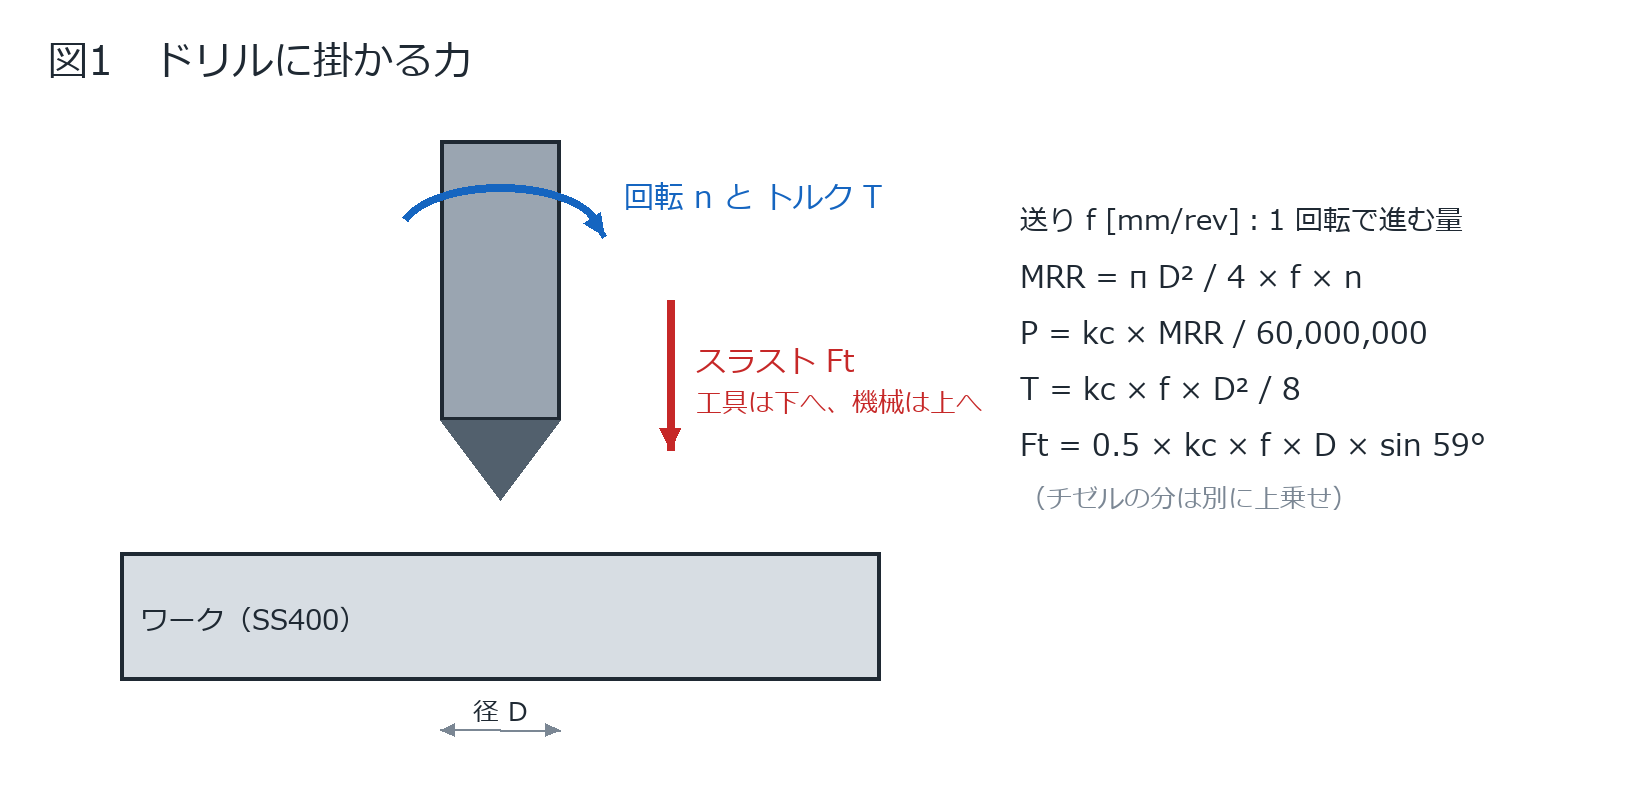
例:超硬 φ12、1250 rpm、送り 0.07 mm/rev
- 削る量:MRR = π × 12² / 4 × 0.07 × 1250 = 9,896 mm³/min
- 正味動力:P = 1900 × 9,896 / 60,000,000 = 0.313 kW
- 主軸トルク:T = 1900 × 0.07 × 12² / 8 = 2,394 N·mm = 2.39 N·m
- スラスト(切れ刃の分):Ft = 0.5 × 1900 × 0.07 × 12 × sin 59° = 684 N
チゼルエッジの分は工具で変わるので、スラストは 1000〜1500 N と見て、構造の計算は 1500 N で行う。
| 加工 | 回転数 | 送り | MRR mm³/min | 動力 kW | トルク N·m | 切れ刃のスラスト N |
|---|---|---|---|---|---|---|
| 超硬 φ12 | 1250 | 0.07 | 9,896 | 0.313 | 2.39 | 684 |
| φ25 | 210 | 0.07 | 7,216 | 0.229 | 10.4 | 1,425 |
| φ35 | 210 | 0.07(仮定) | 14,143 | 0.448 | 20.4 | 1,995 |
| HSS φ12 | 660 | 0.20 | 14,929 | 0.473 | 6.84 | 1,954 |
注意:φ25、φ35 は切れ刃だけで 1400〜2000 N あり、チゼルの分を足すと構造の計算の 1500 N を超える。この機械の穴あけは φ12 までとし、大径はヘリカル補間で削る方針と合っている。
タップ
T = P² × D × kc / 8000(P はピッチ、式の出典は未確認。摩耗で増える)
| サイズ | 式 | トルク N·m |
|---|---|---|
| M8×1.25 | 1.25² × 8 × 1900 / 8000 | 2.97 |
| M10×1.5 | 1.5² × 10 × 1900 / 8000 | 5.34 |
| M12×1.75 | 1.75² × 12 × 1900 / 8000 | 8.73 |
| M14×2 | 2² × 14 × 1900 / 8000 | 13.3 |
注意(2026-11-05):この式は削る体積と比切削抵抗の仕事から出したトルクと同じ形で、一番低い見積もりになる。Yamawa のロールタップの式から逆算すると、SS400 で この 1〜2 倍、S45C で 1.6〜3 倍(M10 で 5.6〜9.6、8.6〜15.2 N·m)。比べと理由は リジッドタップの使い方 の 5 節。
フライス
P = kc × 幅 × 切込み × 送り / 60,000,000、T = P / ω、接線力 = T / 半径
| 加工 | MRR | 動力 | トルク | 接線力 |
|---|---|---|---|---|
| φ25 溝、Z5、1250 rpm、送り 60 | 25×5×60 = 7,500 | 0.25 kW | 250 / 130.9 = 1.91 N·m | 1.91 / 0.0125 = 153 N |
| φ63 面削り、800 rpm、送り 240、切込み 0.5(仮定) | 63×0.5×240 = 7,560 | 0.25 kW | 252 / 83.8 = 3.01 N·m | 3.01 / 0.0315 = 95 N |
主軸の能力との比較
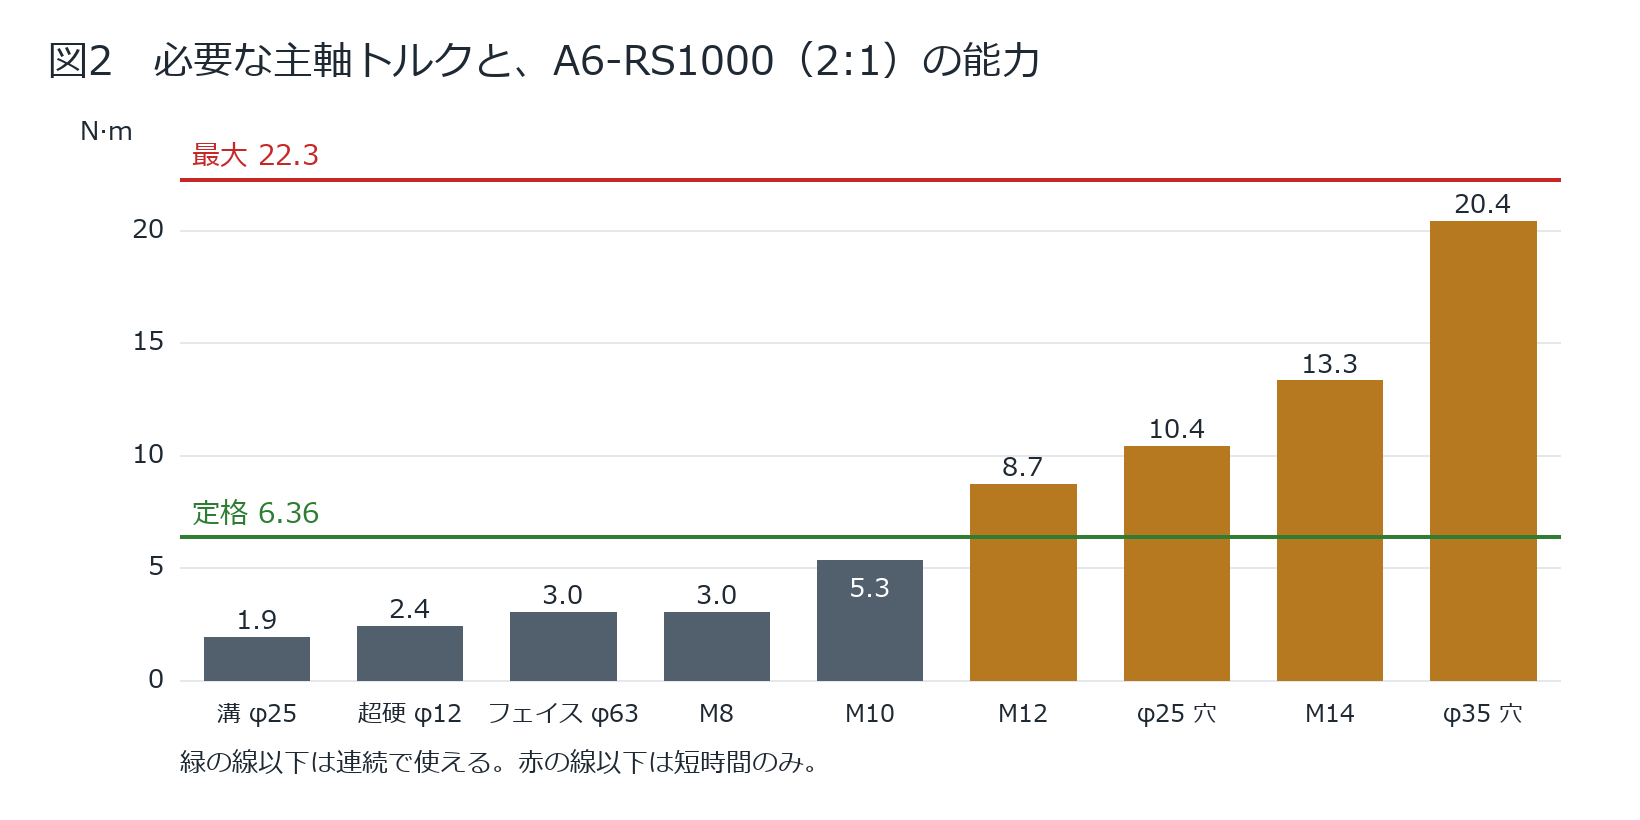
定格 6.36 N·m、最大 22.3 N·m は主軸の駆動の計算 を参照。M12 以上と φ25 以上は定格を超えるので、短時間に限る。