ROBO100 CNC 加工機
大きな溶接品や板に穴をあけるための、持ち運べる門型の CNC 加工機を自作する記録。下の面が開いていて、製品の上や作業台の架台の上に載せて使う。設計中で、まだ実機はない。ここの数値は計算と資料からの値で、実機では確かめていない。
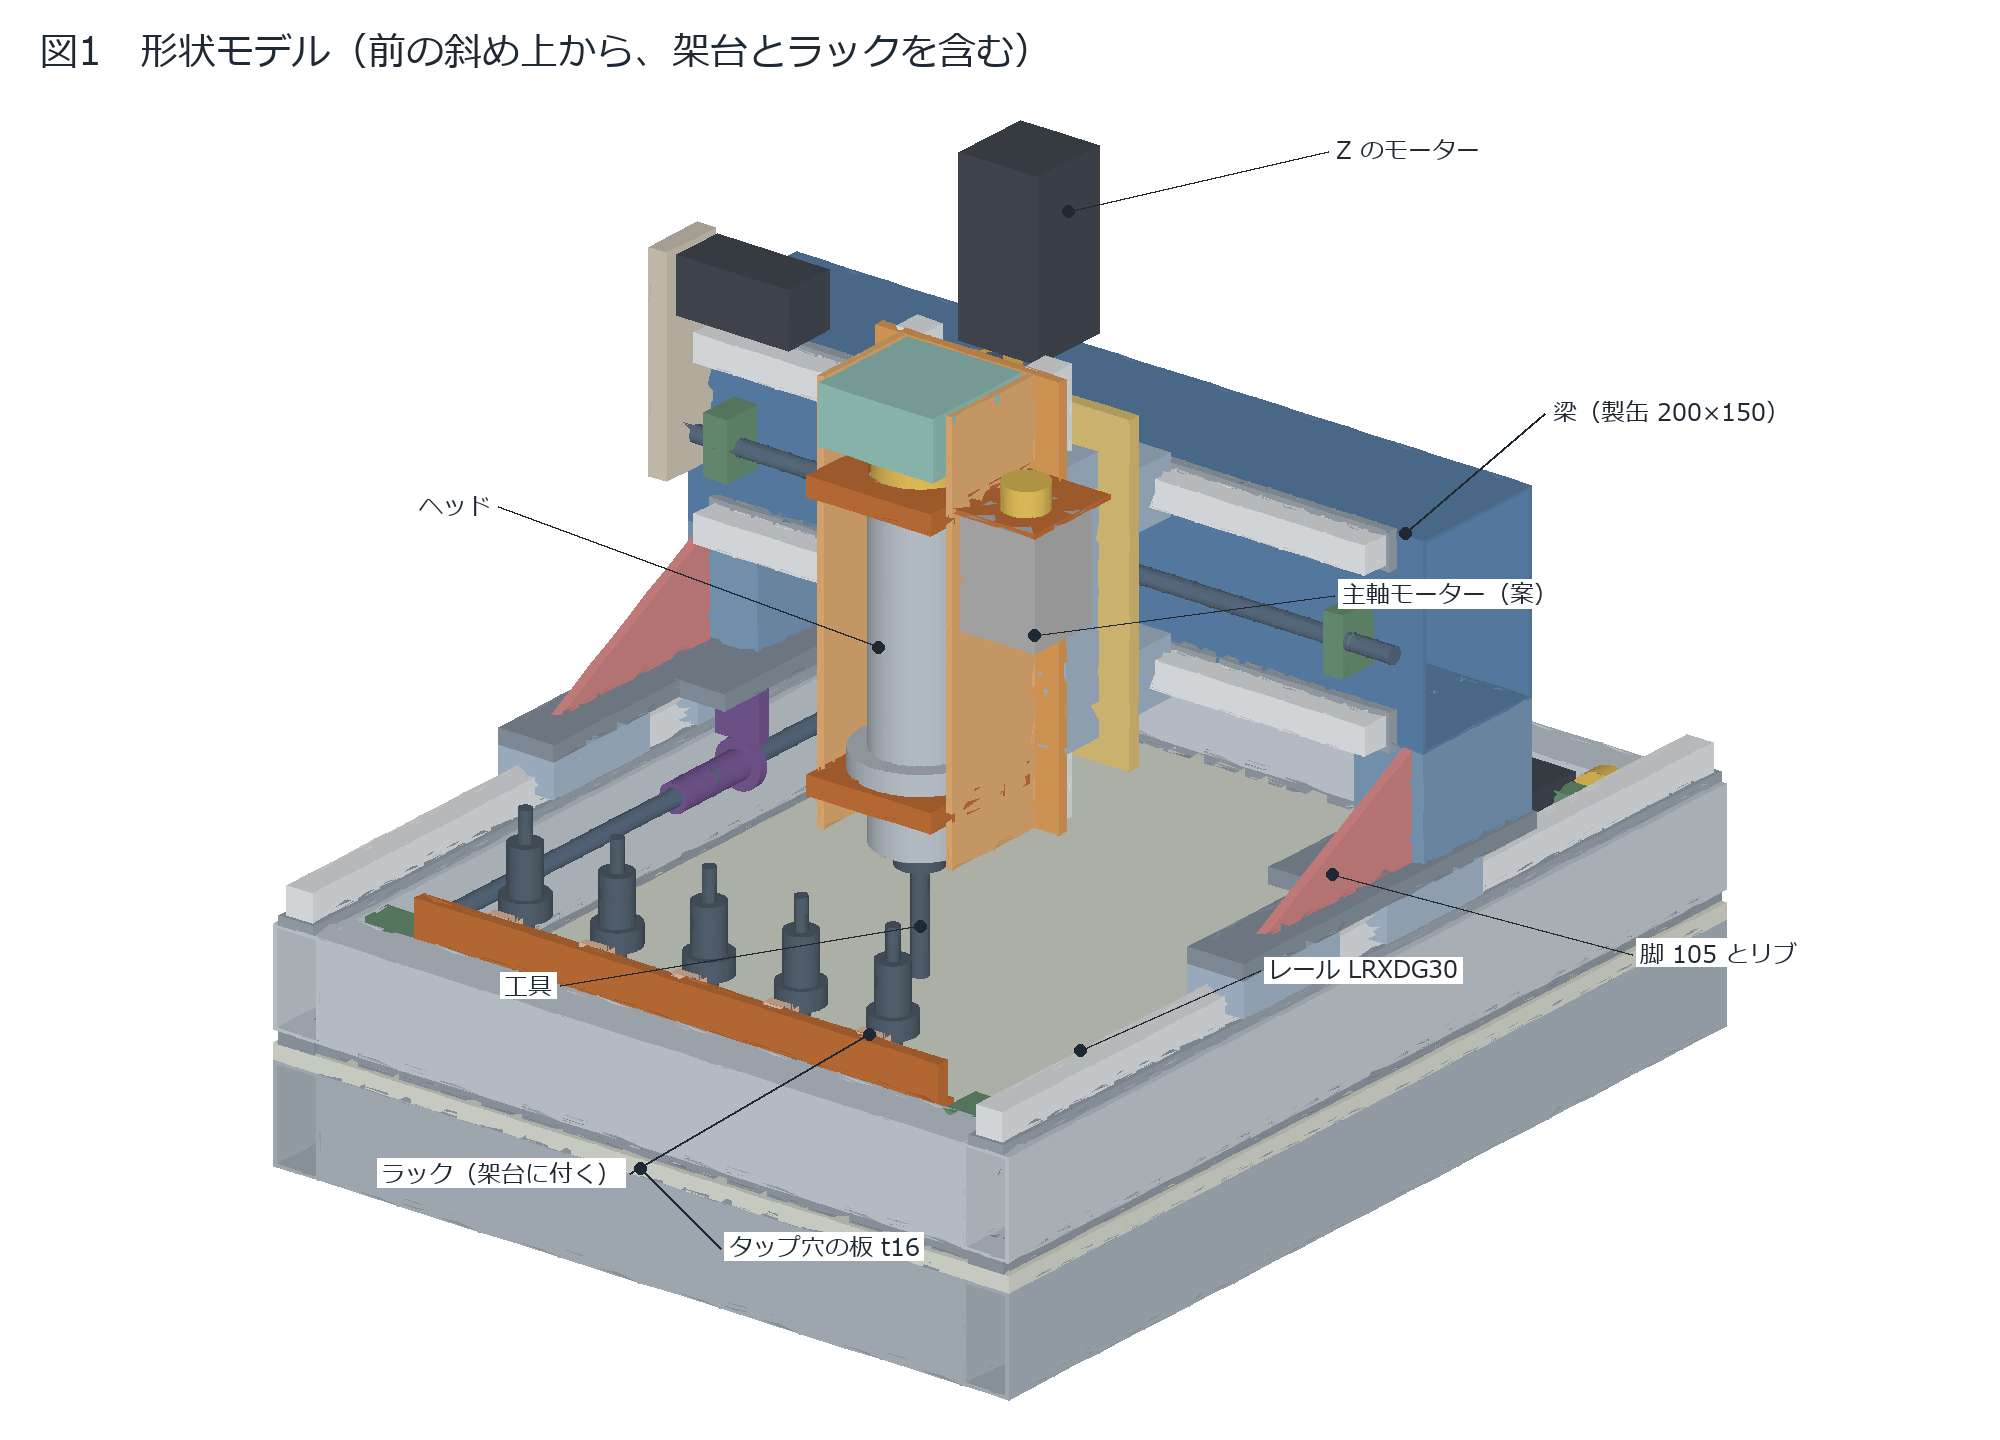
できること(目標)
| 主な加工 | 板(厚さ 9〜32 mm)の穴あけ、ブロックの溝掘り、リジッドタップ、スレッドミル、軽いフライス |
| 主軸の届く範囲 | 656×456 mm(工具ラックを付けると 522×456 mm) |
| Z のストローク | 150 mm |
| 主軸 | BT30、1 kW サーボと 2:1 ベルト。定格 6.4 N·m、最高 3000 rpm |
| ドリル | φ12 まで。大きな穴はエンドミルのヘリカル加工 |
| 工具交換 | BT30 の自動工具交換。ラックは 5 本 |
| 精度の目標 | 径 0.01 mm(仕上げのボーリング)、位置 ±0.05 mm |
| 早送り | 3 m/min |
| 外形 | 1000×800 mm、高さ 約 750 mm(収納時 約 550 mm) |
| 重量 | 機械 約 189 kg、架台 約 140 kg |
| 制御 | LinuxCNC と Mesa 7I76EU(候補) |
| 費用の目安 | 約 40〜50 万円(鋼材、加工費、税を除く) |
文書
| 文書 | 内容 |
|---|---|
| 機械の形と寸法 | 今の設計の全体 |
| 架台と板の固定方法 | 作業台に置く架台、キーの位置決め、クランプ |
| 工具交換のラック | 交換の手順と寸法 |
| 精度のいる穴の加工方法 | ドリル、ヘリカル、ボーリングの使い分け |
| 部材表と寸法図 | 製作する部材と購入品の一覧 |
| 構造解析の計算書 | 全部の案の有限要素解析 |
| 部品の計算 | 切削の力、主軸、送り軸など |
| 構成を選んだ理由 | 形式と部品を決めた理由 |
| 制御と電気の構成 | LinuxCNC、入出力、電源 |
| 購入部品の仕様と寸法 | 取付寸法と出典 |
| リニアガイドのガタの測り方 | 手持ちのガイドの確認手順 |
| 買い物リスト | 候補と価格の目安 |
これからの作業
- 手持ちのリニアガイドのガタ、長さ、剛性を測り、レールの切断位置と枠の寸法を確定する。
- ヘッドと主軸サーボを手配し、寸法と制御の組み合わせを確かめる。
- 取付穴を入れた製作図を作る。
- 骨組みを作って外注で取付面を加工し、組み立てる。
- 試験板で精度を測り、ピッチ誤差を補正する。