精度のいる穴の加工方法
目標は径 0.01 mm(直径)、位置 ±0.05 mm。穴の大きさと精度に応じて、ドリル、ヘリカル、ボーリングを使い分ける。切削の値は試算で、実機では未確認。
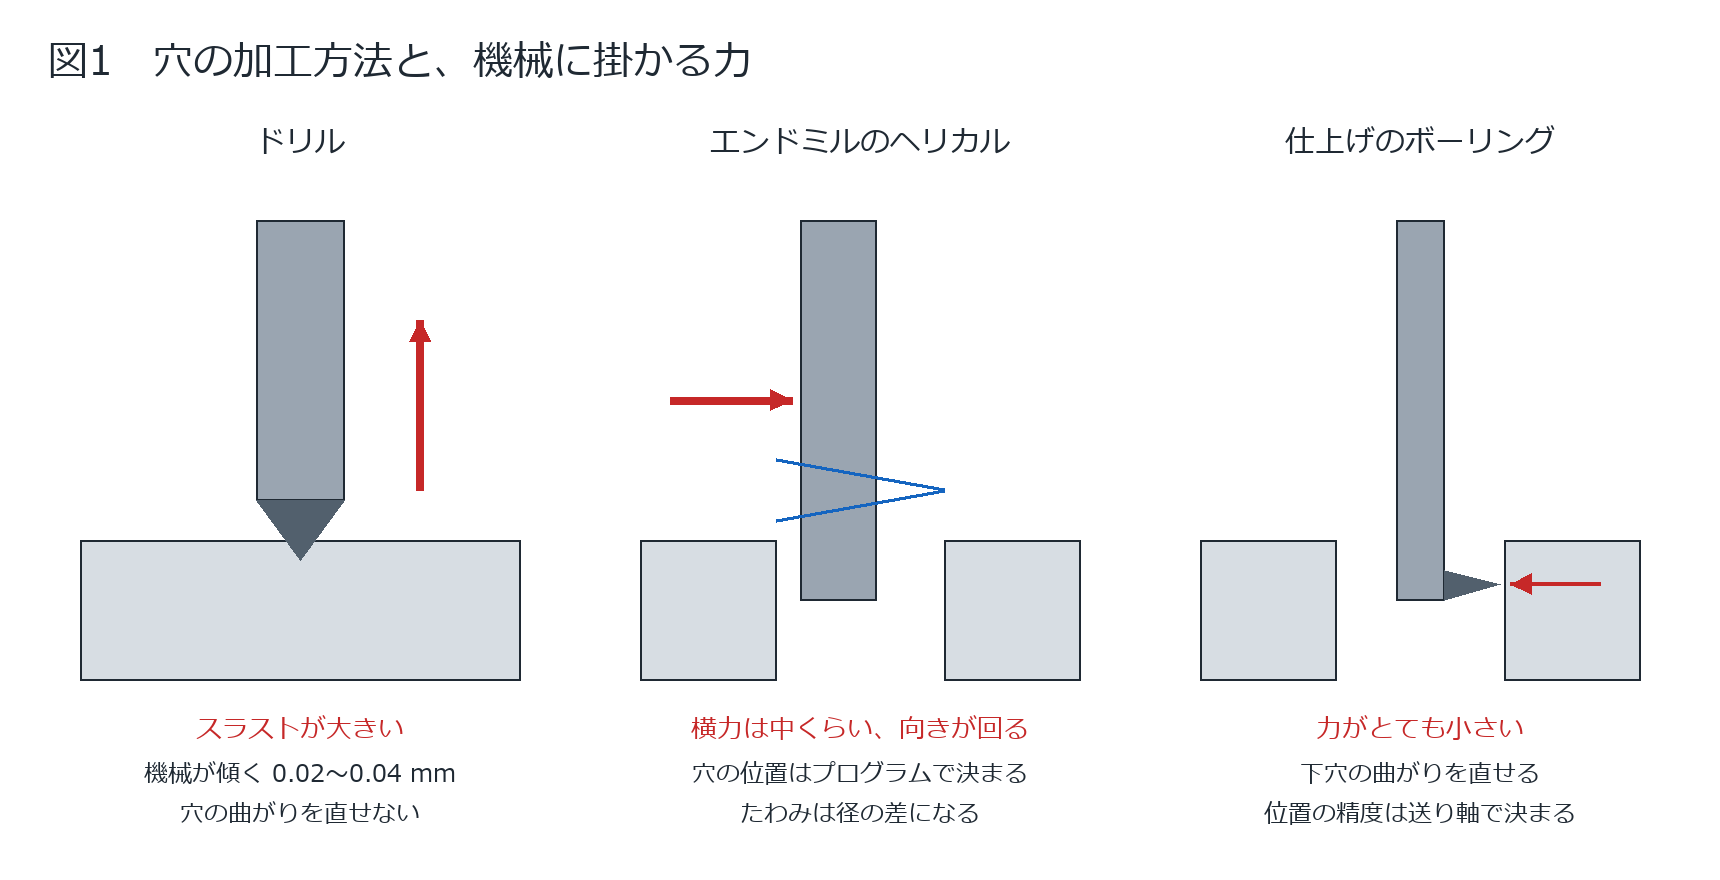
使い分け
| 穴 | 工程 |
|---|---|
| φ12 以下、一般 | センタードリル、ドリル(必要なら下穴) |
| φ12 より大きい、一般 | エンドミルのヘリカル加工 |
| 精度がいる | 下穴かヘリカルで仕上げ代を残し、ボーリングで仕上げる |
| 大きなねじ | ヘリカルの下穴、スレッドミル |
| 方法 | スラスト | 機械のたわみの影響 | 穴の位置 | 径と真円 |
|---|---|---|---|---|
| ドリル | 大(0.7〜1.5 kN) | 0.02〜0.04 mm 傾く | 工具の曲がりと傾きが効く | 工具まかせ |
| ヘリカル | 小 | 径の差になる | プログラムで決まる | 0.01〜0.03 mm 程度(試験で確認) |
| ボーリング | とても小さい | わずか | プログラムで決まる | 調整できる |
下穴の効果
下穴を開けるとドリルの先端の中心(チゼルエッジ)が切らなくなるので、スラストは 1/3 程度になる。切れ刃の分は Ft = 57 × (D − d) [N](送り 0.07)。トルクはあまり減らない。工具は下穴との併用を認めていないものがあるので確かめる。
| 工程 | スラスト | トルク |
|---|---|---|
| φ12 一発 | 1000〜1400 N(見込み) | 2.4 N·m |
| 下穴 φ4 | 340〜460 N(見込み) | 0.27 N·m |
| φ12(下穴 φ4) | 456 N | 2.1 N·m |
| φ25(下穴 φ12) | 741 N | 8.0 N·m(定格 6.36 N·m を超える) |
ヘリカル加工
例:φ25 の穴を φ16 の超硬エンドミルで。除去量 5,000 mm³/min を目安にする。
- 動力 2000 × 5,000 / 60,000,000 = 0.17 kW、回転数 約 2000 rpm、トルク 0.8 N·m、接線力 約 100 N。ドリル φ25 の 10.4 N·m より大幅に小さい。
- 力の向きが工具と一緒に回るので、たわみは穴の径を小さくする側に出て、中心はずれにくい。最後に軽く 1 周削ると楕円が減る。
- 工具は穴径の半分より太くする。深い穴は苦手。切粉の排出にエアかクーラントが要る。
仕上げのボーリング
| 条件 | 切削の力 |
|---|---|
| 切込み 0.2、送り 0.1 | 50 N、合力 56 N |
| 切込み 0.05、送り 0.05(仕上げ) | 7.5 N、合力 8.4 N |
機械の横のたわみは 約 0.00013 mm/N なので、仕上げの条件で 約 0.001 mm。径は試し削りと測定で合わせる。回転数は φ30、切削速度 100 m/min で 約 1060 rpm。
位置 ±0.05 mm
位置はたわみより送り軸で決まる。C7 のボールネジのリード誤差は 300 mm あたり ±0.05 mm 程度(一般的な値)なので、640 mm の範囲では補正が要る。
| 誤差の要素 | 見込み mm(仮) | 対策 |
|---|---|---|
| リード誤差(補正の後) | 0.015 | LinuxCNC のピッチ誤差補正 |
| 案内とネジのガタ | 0.010 | 予圧ナット、測定 |
| ボーリング中のたわみ | 0.005 | 仕上げの軽い条件 |
| 機械と製品の位置合わせ | 0.010 | プローブで基準穴を測る |
| 温度(1 ℃、640 mm) | 0.007 | 連続加工の後に基準を測り直す |
| 主軸の振れの影響 | 0.003 | 受入検査 |
| 合計 | 二乗和 約 0.022、単純和 0.050 |
対策をすべて行えば届く見込みだが、余裕は小さい。ピッチ誤差の補正は、試験板に穴を並べて開け、精度の分かる測定具で間隔を測り、補正表に入れて開け直して確かめる。三次元測定機は外注先か公設試験研究機関に頼る案がある。
確かめる試験
- SS400 で φ25 のヘリカル。真円と径を測る。
- 主軸の高さを変えて比べる。
- ボーリングで仕上げ。径の調整、真円、面の粗さを測る。
- 穴の間隔を測り、補正の効果を確かめる。
必要な工具の例
微調整ボーリングセット NBH2084(AliExpress の一覧で 約 ¥30,000)、超硬エンドミル φ12、φ16。ボーリングの棒は重く大きいので、ラックに入れず手で交換する。