工具交換のラック
工具を入れたホルダを立てて預ける棚。主軸が自分で受けへ動いて、工具を置いて、次の工具をつかむ。交換のための腕はなく、X、Y、Z の動きだけで替える。寸法は案で、ホルダの値は一般的な BT30 の値。高さは枠の下面を 0 とし、単位は mm。
まとめ
- ラックは機械でなく架台に付ける。製品の上に載せるときは機械だけを運べばよく、外す作業がいらない。
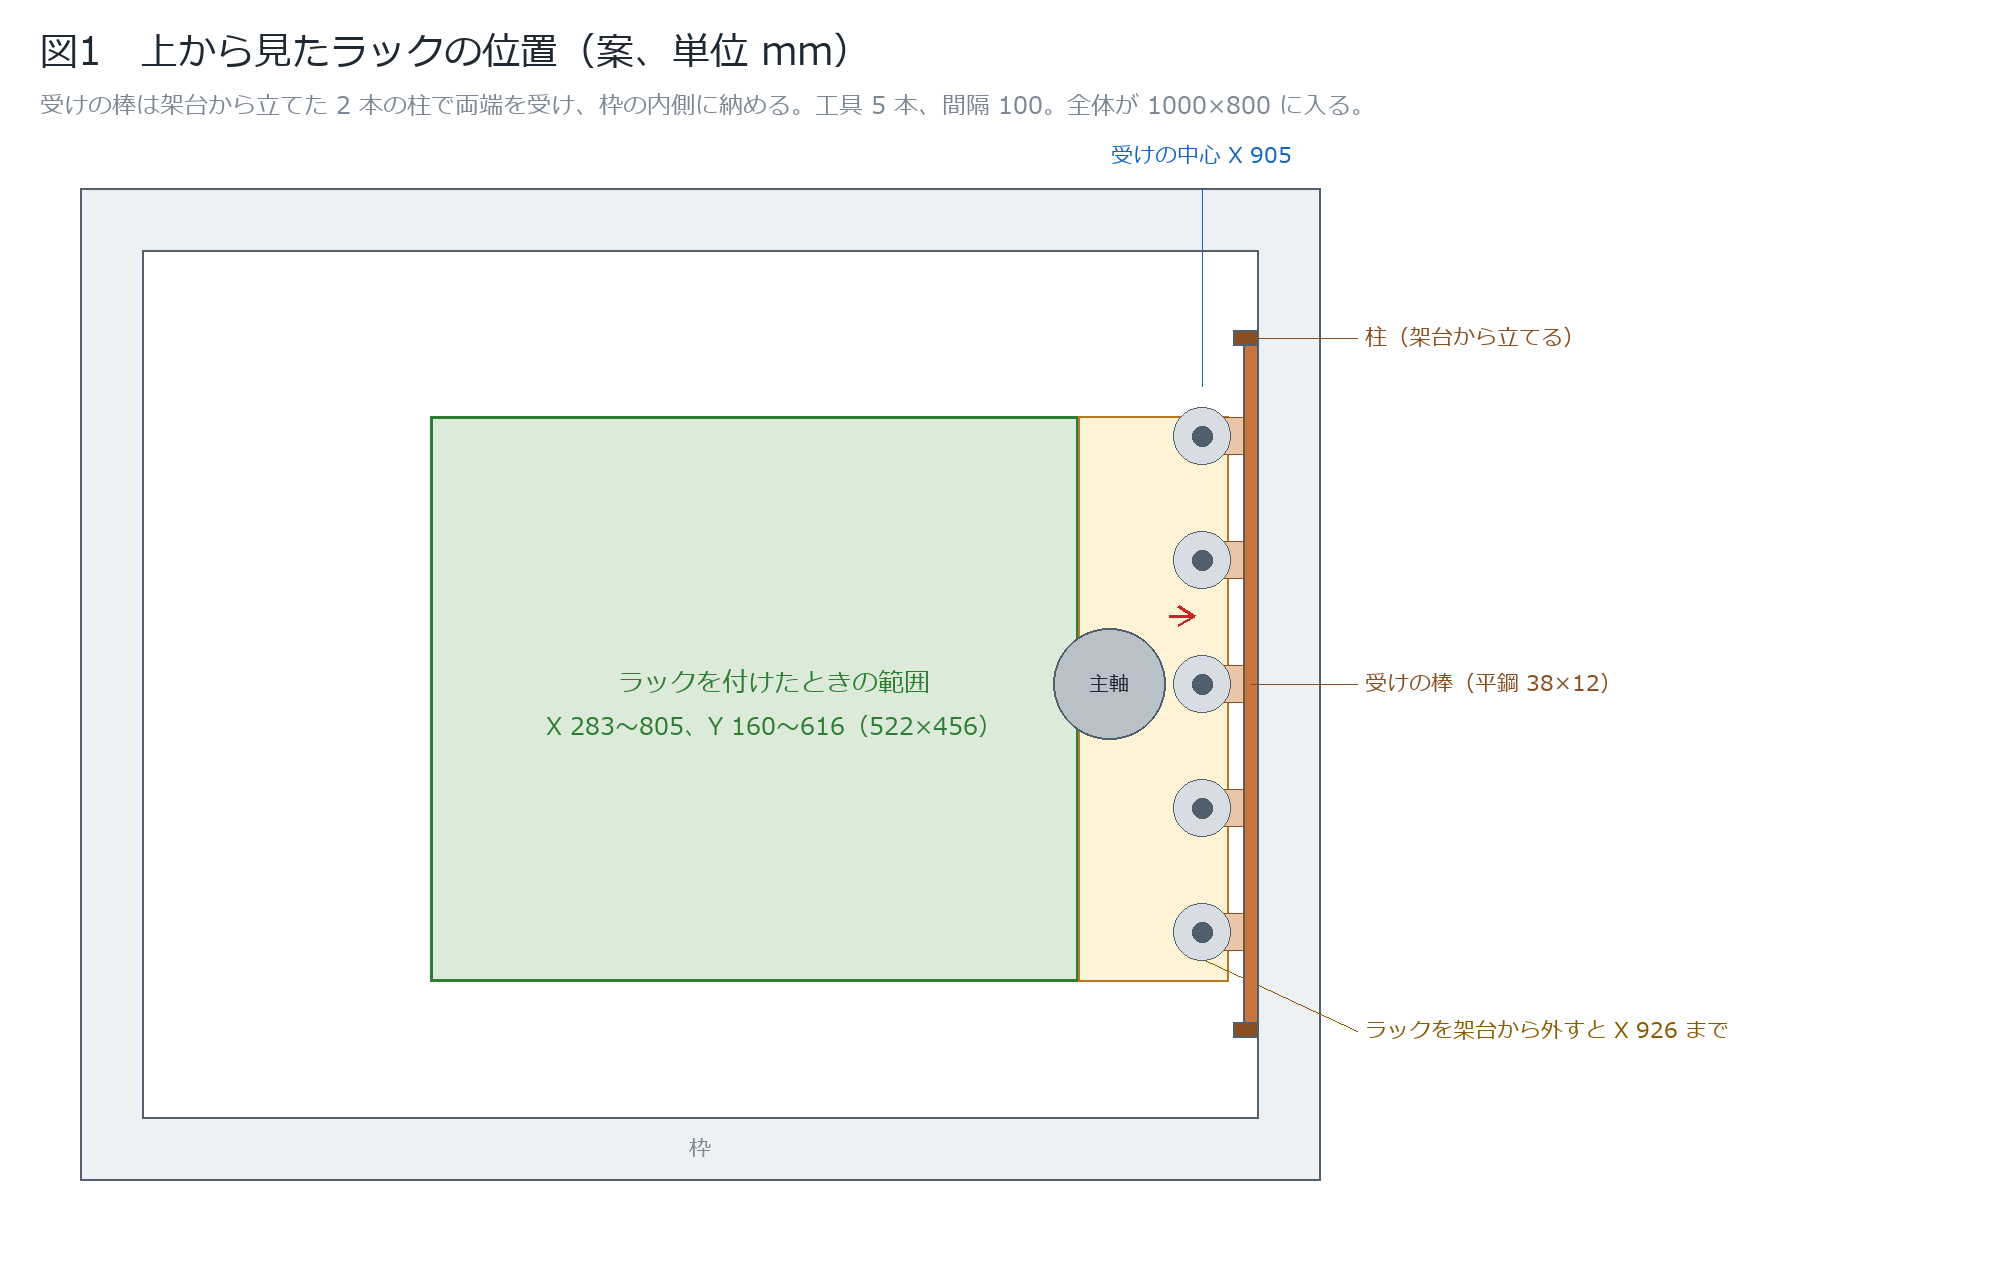
- 受けの棒は架台から立てた 2 本の柱で両端を受け、枠の内側に納める。全体が 1000×800 に入る。
- 工具は 5 本。受けの高さ 約 130、間隔 100、位置は Y 200、300、400、500、600。
交換の手順
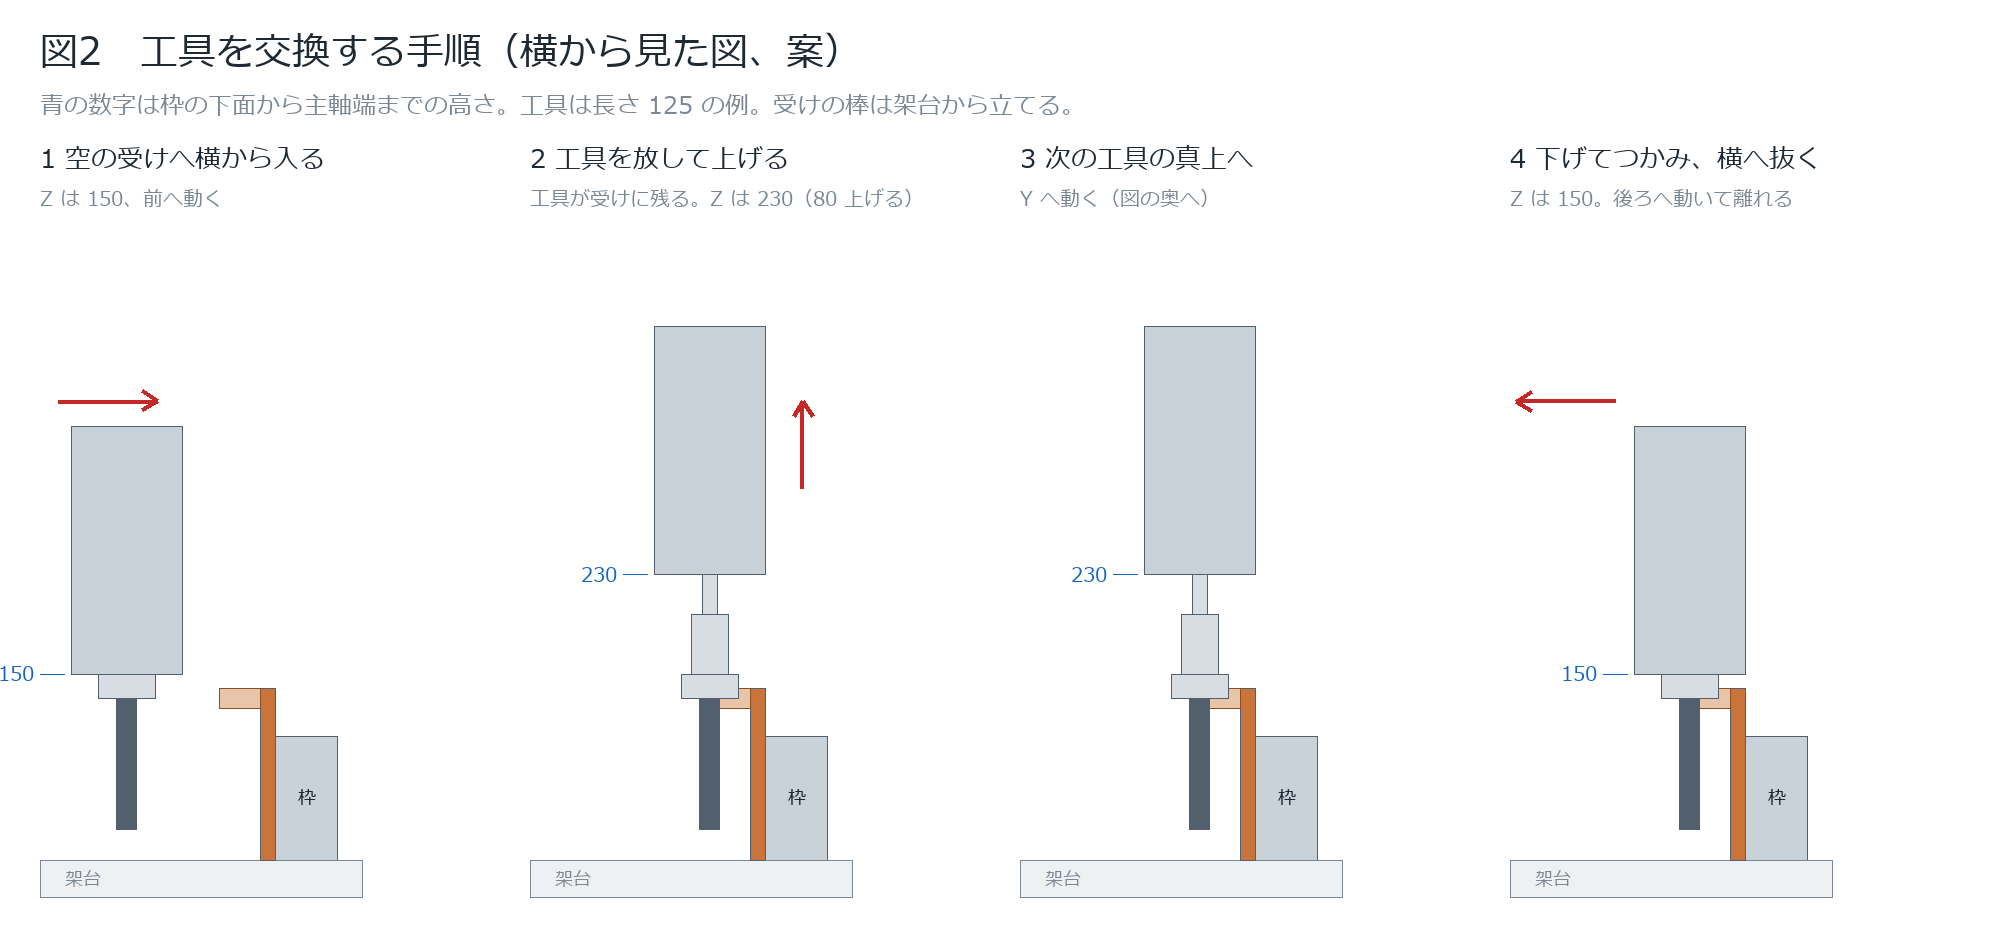
- 主軸端を 150 にして、空の受けへ横から入る。受けがホルダの溝を挟む。
- 工具を放して主軸端を 230 まで上げる。ホルダのテーパとプルスタッドの高さが 約 71 なので、80 上げる。
- 次の工具の真上へ Y で動く。
- 150 まで下げてつかみ、横へ抜く。
架台の有無
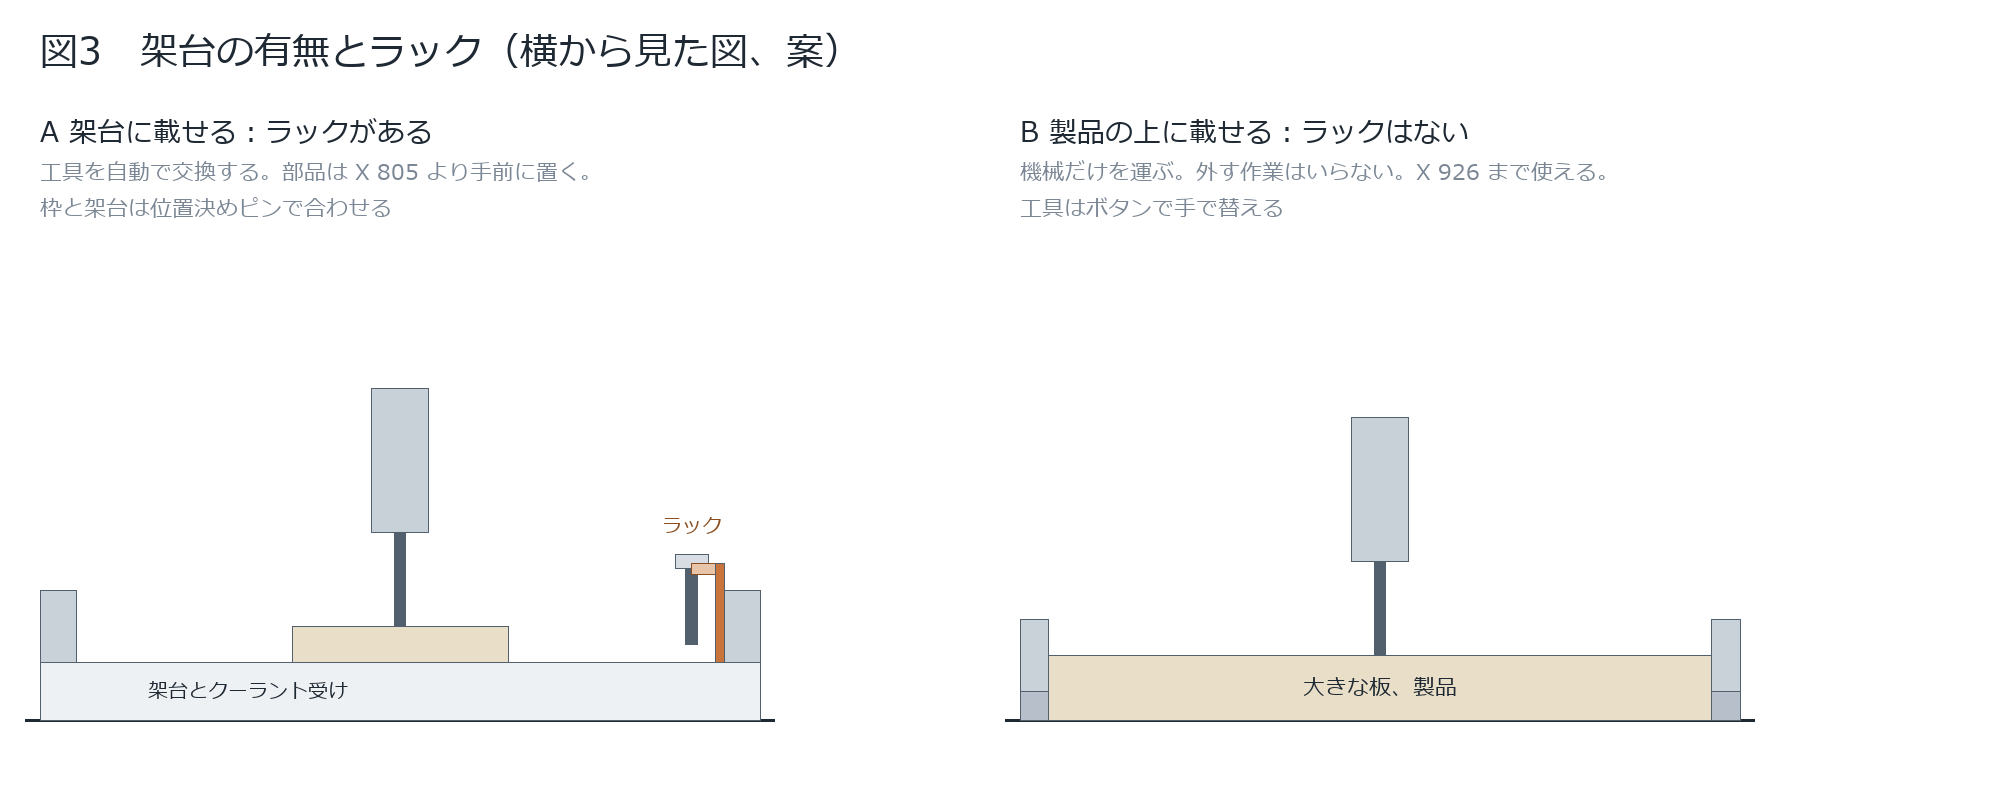
| 架台に載せる | 製品の上に載せる | |
|---|---|---|
| 工具の交換 | 自動 | 手で(ボタンで放す) |
| 主軸の X の範囲 | 283〜805 | 270〜926 |
寸法の根拠
- 受けの棒は平鋼 38×12 を縦に使い、X 938〜950、Y 115〜685 に置く。工具 5 本 75 N を全長に分布させて、たわみは 5 × 75 × 570³ / (384 × 205000 × 54,900) = 約 0.02 mm。
- 受けの中心は X 905。ホルダのナットの半径 25 と棒の間が 8 mm 空く。工具の径の上限は 約 φ60。
- X の 805 は、受けの中心 905 から、下のヘッドの受け板の張り出し 72、ホルダの半径 23、余裕 5 を引いた値。
- 柱は Y 115〜127、Y 673〜685。X のネジの支持側の軸受を避けた。3D モデルで当たらないことを確かめた。
工具の本数
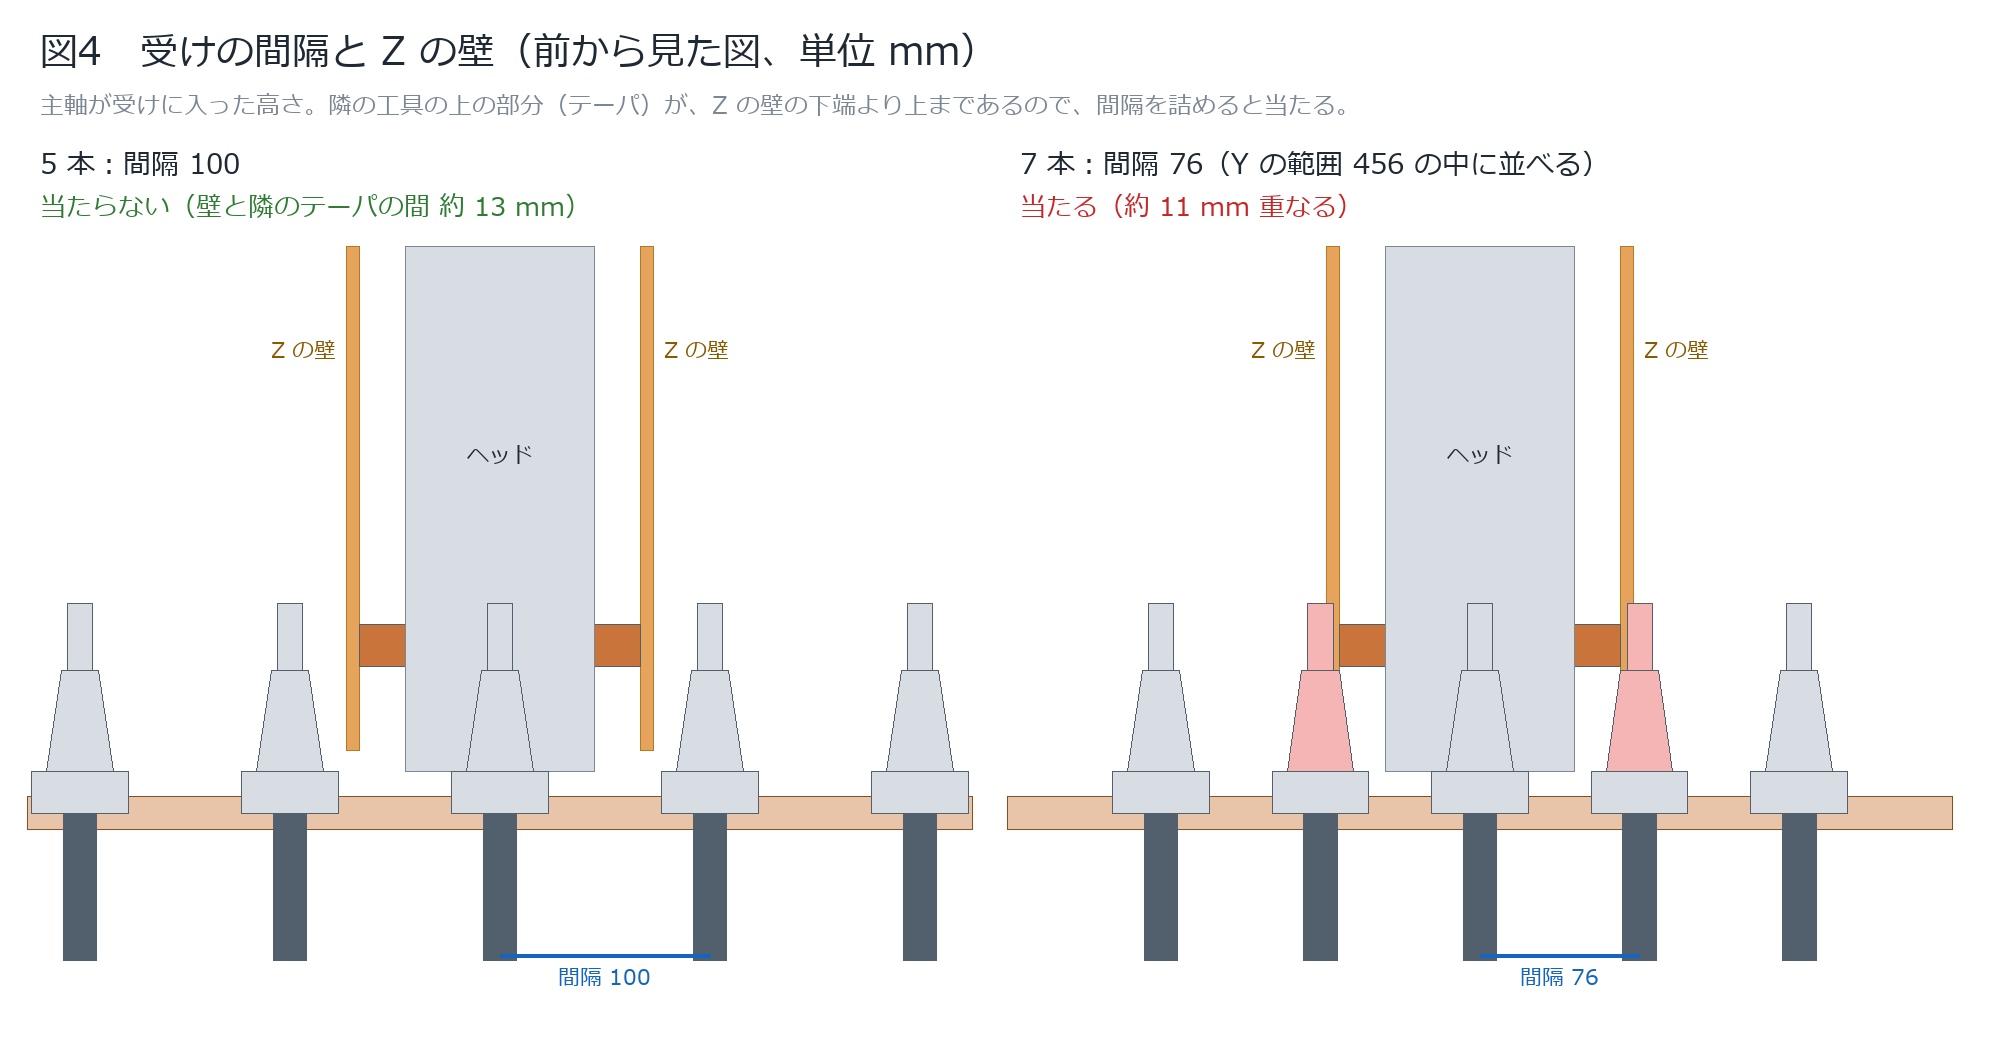
主軸が受けに入ると、Z の壁の下端は 160 になる。隣に預けた工具のテーパはこれより上まであるので、間隔を詰めると壁に当たる。必要な間隔は、壁の外側 73 + テーパの半径 14.4 = 87.4 に余裕を足した値。
| 本数 | 間隔(Y 456 の中) | 壁との隙間 | 判断 |
|---|---|---|---|
| 5 | 100 | 12.6 | 採用 |
| 6 | 91 | 3.6 | 余裕が小さい |
| 7 | 76 | −11.4 | 当たる |
もっと多くするには回転式のラックがある。割り出しの機構と軸が 1 つ増える。
高さの条件
預けた工具の先端は 150 − 工具の長さ。工具 150 で 0、125 で 25、100 で 50。工具の下端は枠の上面より低いので、預ける場所の下に部品を置かない。
未確定
- 受けの形(ばねか樹脂)。ホルダの V 溝の寸法を現物で確かめる。
- 切粉が受けとホルダに付く対策(カバーかエアブロー)。
- 架台を載せ直したときの受けの位置の確認手順。
- 主軸の定位。ホルダのキー溝を合わせる必要があるかを、ヘッドで確かめる。