架台と板の固定方法
小さな部品や板を加工するときに、機械を載せる架台の案。厚さ 9〜32 mm の板の穴あけと溝掘りを対象にする。架台は作業台の上に置く。高さは枠の下面を 0 とし、単位は mm。
まとめ
- 上面はタップ穴のある 1000×800、t16 の板。枠はこの板の上に直接載せる。
- 位置決めはキー 3 本。
- 板はくさび式のクランプ M8 で横から押さえる。上にクランプが出にくいので、工具の逃げが小さくて済む。
- 重量は 約 140 kg。機械と架台で 約 345 kg なので、作業台の耐荷重を確かめる(使う作業台は 1 t)。
架台の板
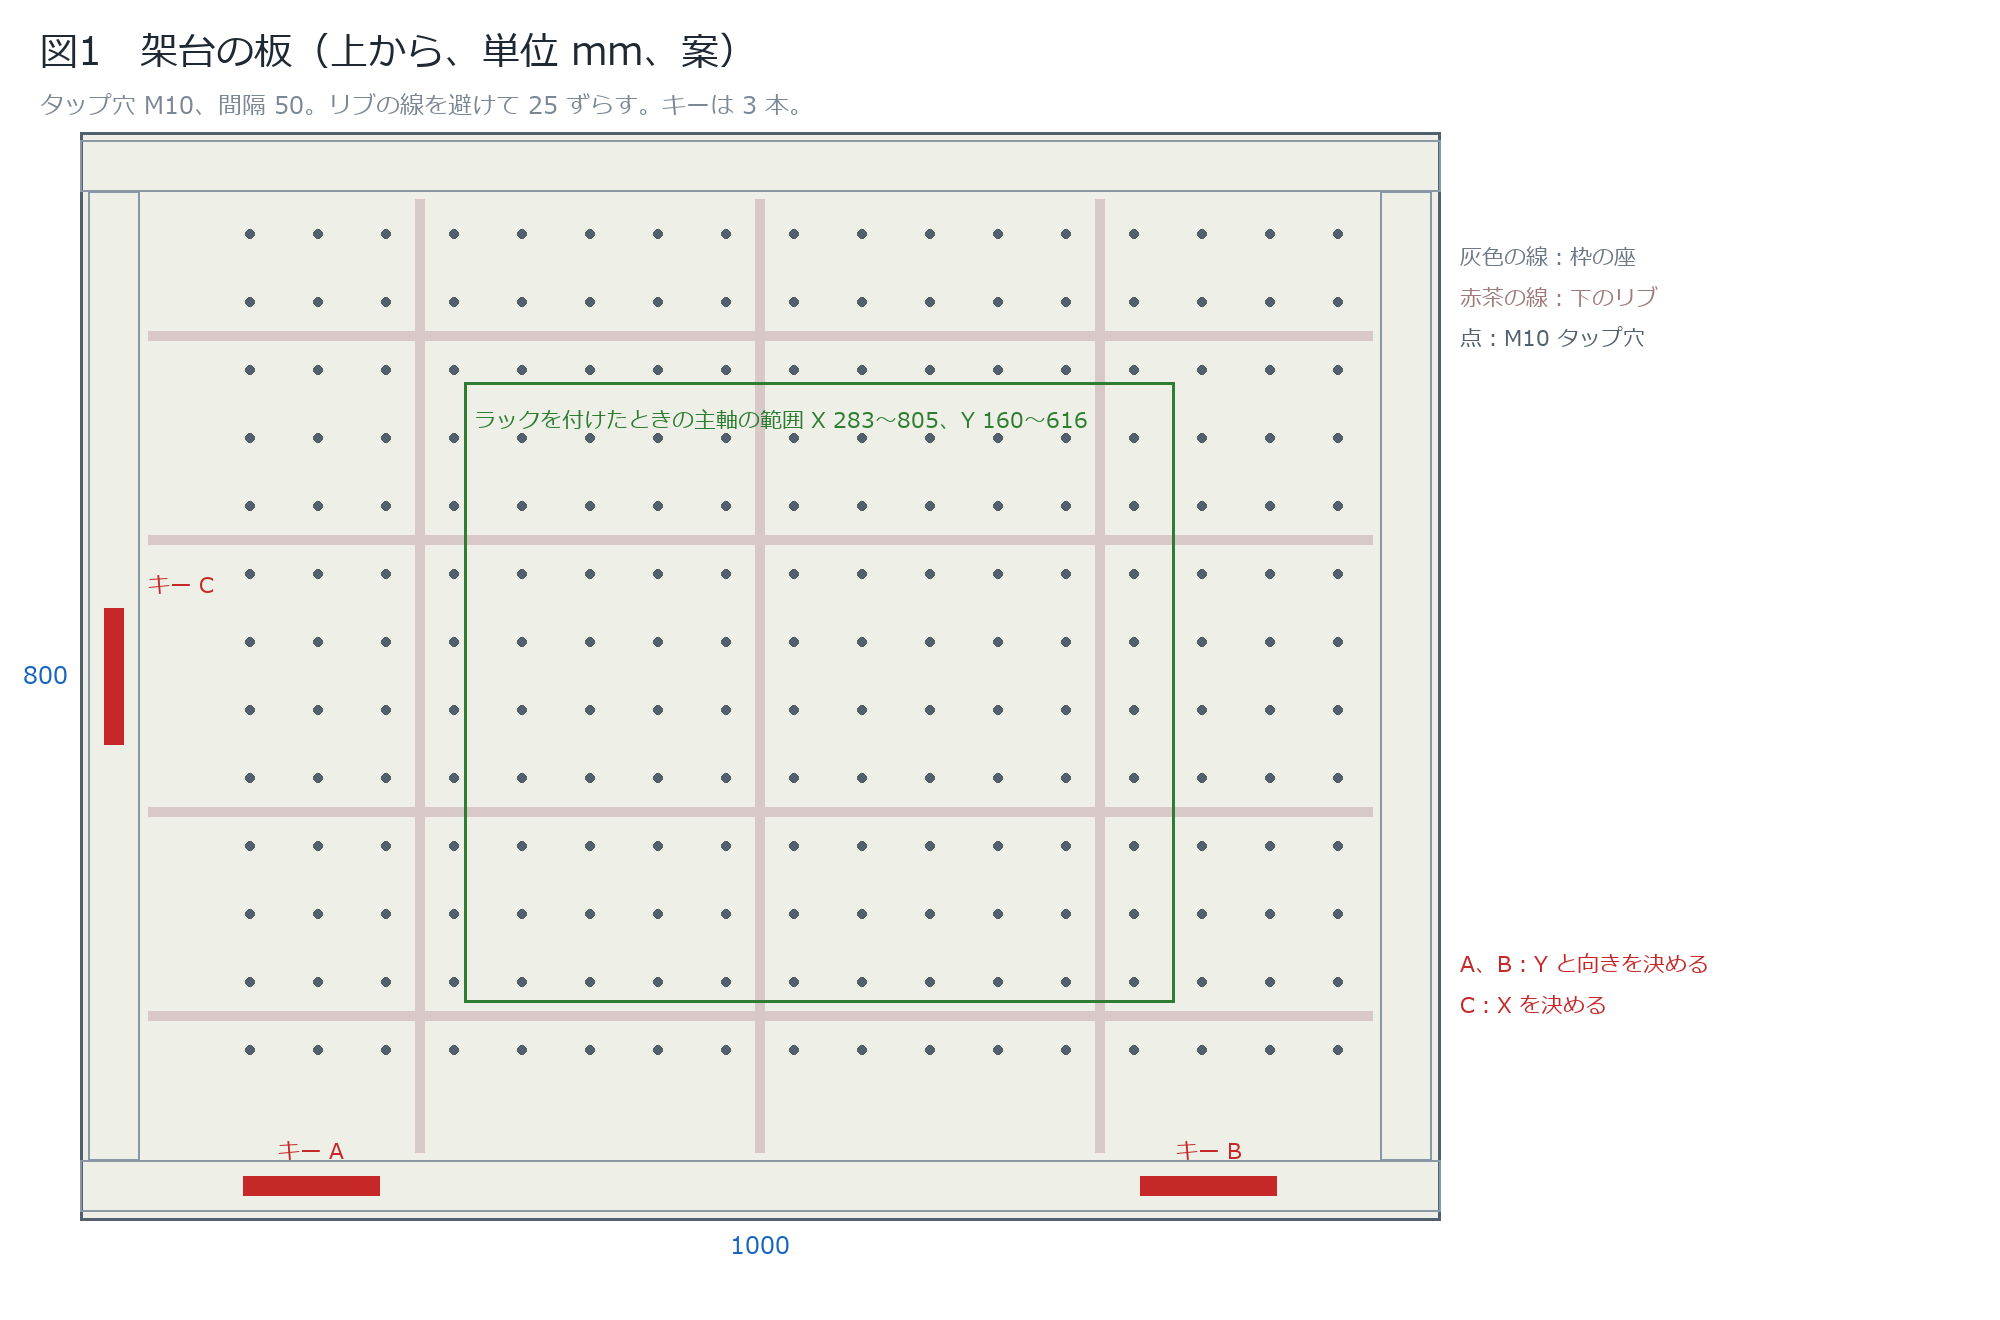
- タップ穴は M10、間隔 50、X、Y とも 25 + 50n の位置。下のリブと重ならない。
- 穴はこの機械で自分であける。最初に機械を板に載せてクランプで止め、キーの溝を削り、次に範囲の中の穴をあける。
- 穴は貫通するので、液は板の下へ落ちて受けに集まる。
断面
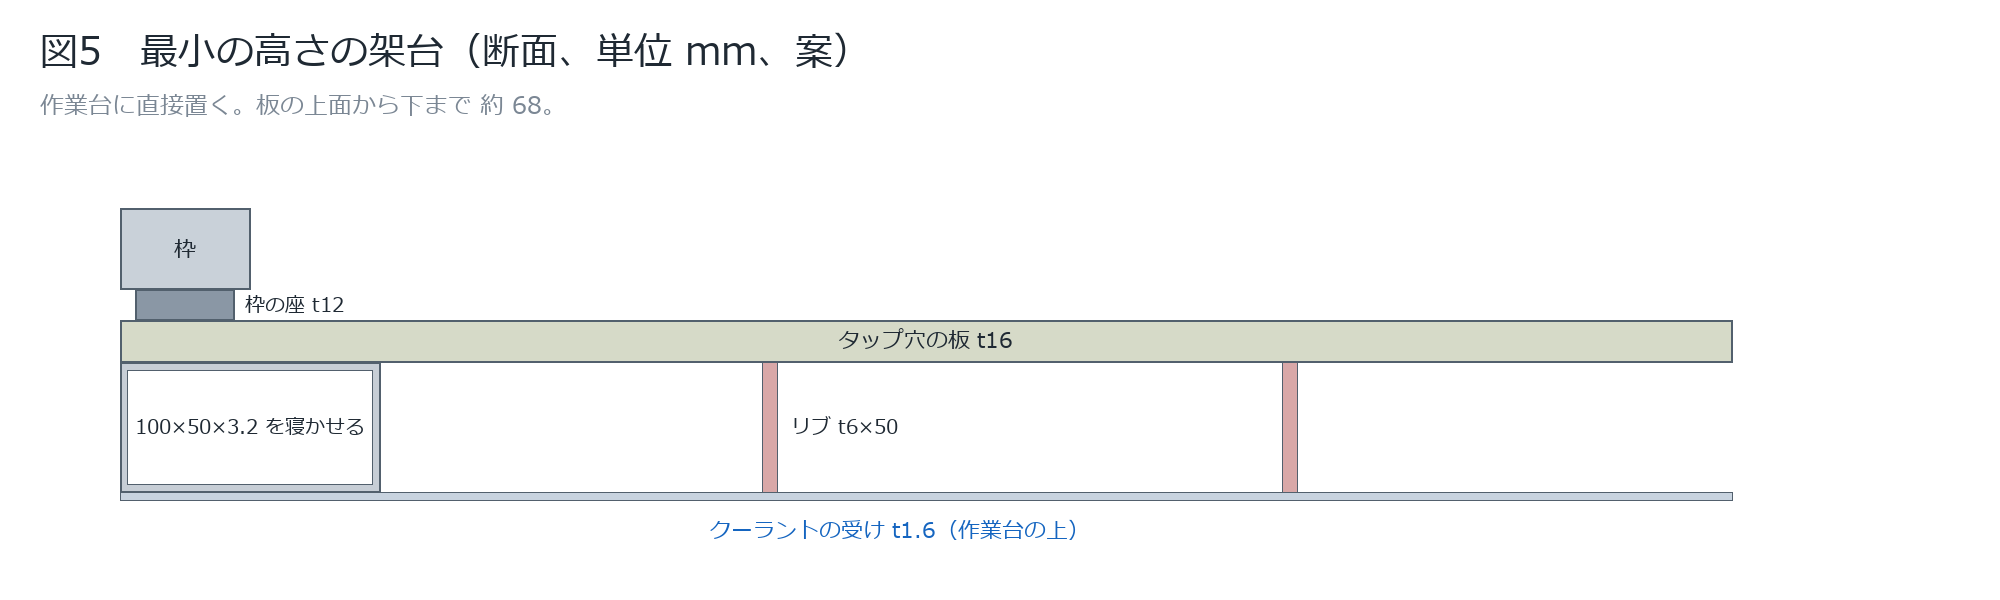
周囲は 100×50×3.2 を寝かせ、リブは t6×50 を 7 枚。板の上面から下まで 約 68。足は付けず、作業台に直接置く。作業台が水平で液の勾配が取れないので、リブに切り欠きを入れ、受けに薄い勾配を付けるか、低い隅に排出口を置く。
キーの位置決め
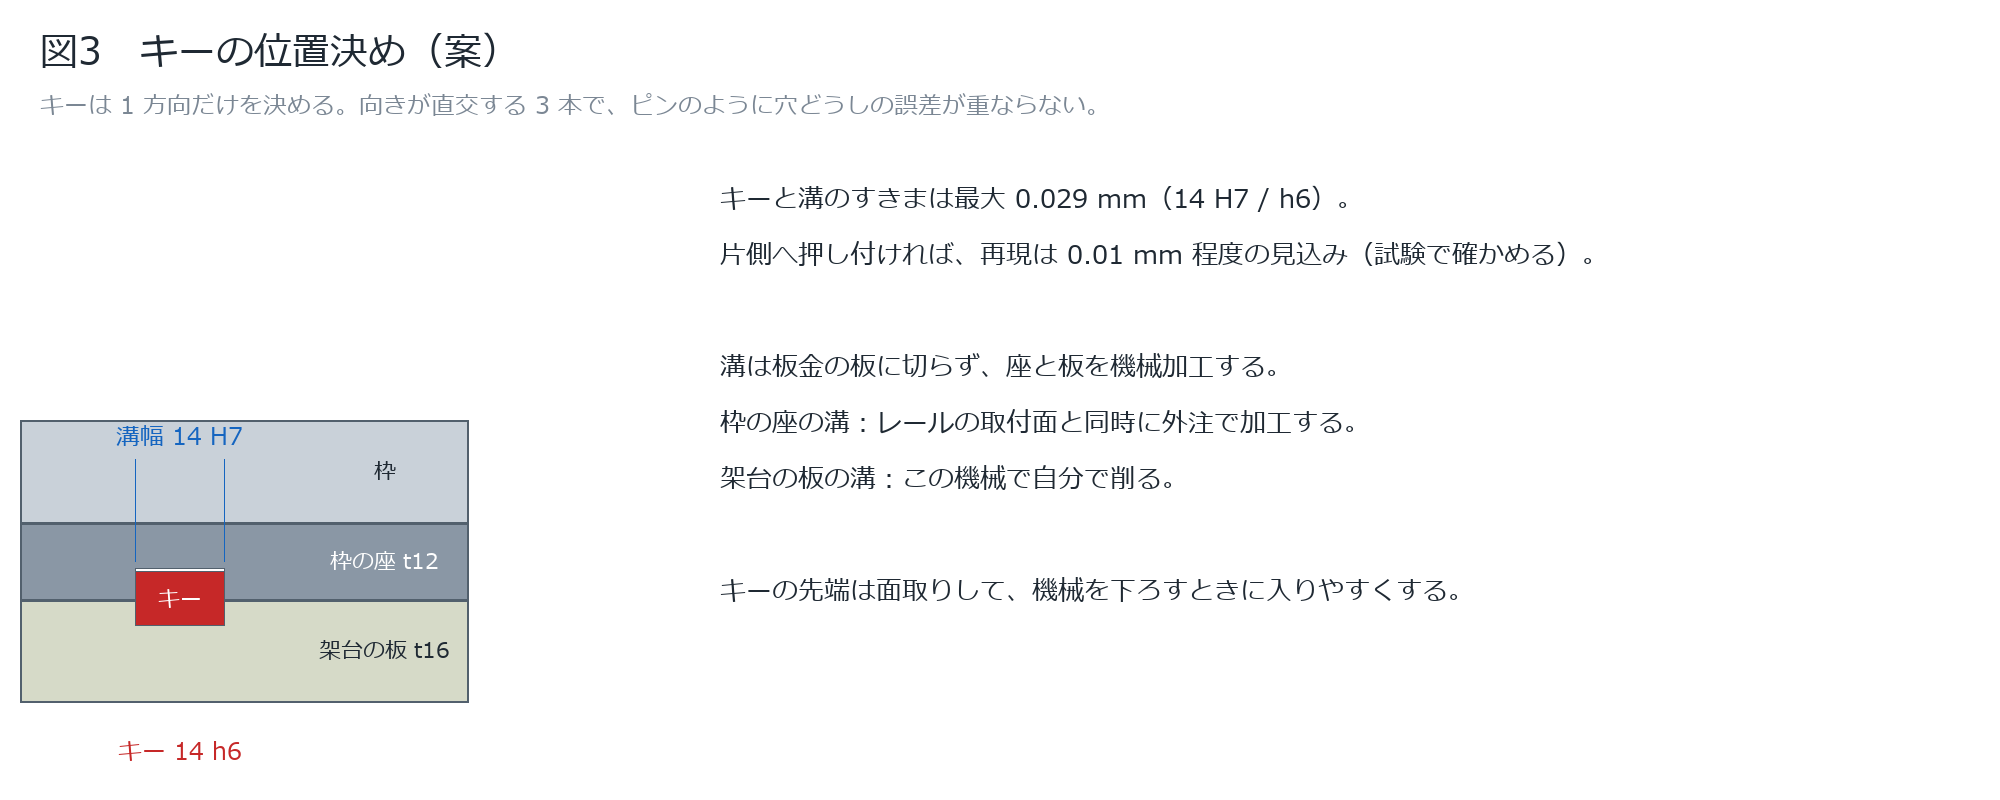
- ピンは 2 か所の穴の間隔の誤差が重なるので使わない。キーは幅の方向だけを決める。
- キー A、B は Y 25 の線の上で X 170 と 830。間隔 660 で向きが決まる。キー C は X 25 の線の上で Y 400。
- キーは幅 14、高さ 9、長さ 100。すきまは最大 0.029 mm(14 H7 / h6)。片側へ押し当ててからボルトで締める。再現は 0.01 mm 程度の見込みで、試験で測る。
- 枠の座は平鋼 38×12 を枠の下面に溶接し、レールの取付面と一緒に機械加工する。薄い角パイプに溝は切れない。
- 製品に取り付ける治具にも同じ溝を切れば、キーがそのまま使える。
板の押さえ方
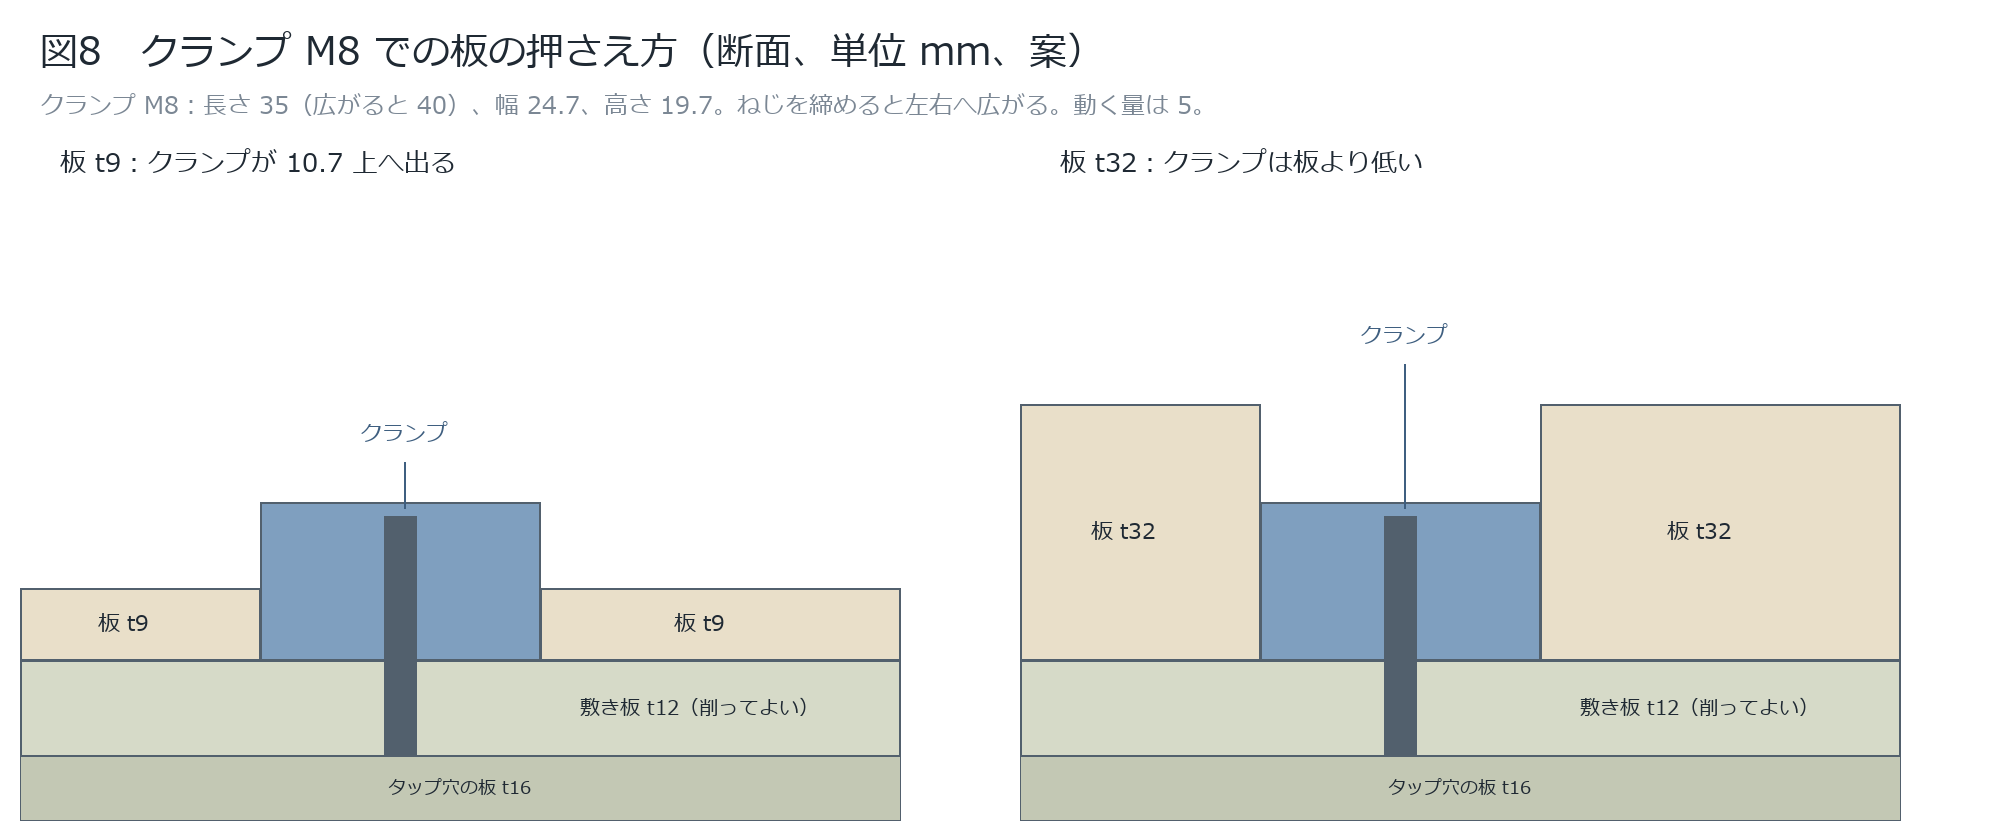
- タップ穴の板の上に、削ってよい敷き板 t12(約 590×540、約 30 kg)を M10 で止める。板はこの上に直接置く。通し穴のドリルは敷き板へ少し入ってよい。
- クランプの動く量は 5 mm しかないので、M8 の穴は板の大きさに合わせてこの機械で敷き板にあける。
- 面の高さ W は板の厚さと同じ。
クランプの寸法(販売者の表)
| 型 | 長さ(広がる前〜後) | 高さ | 幅 | 動く量 |
|---|---|---|---|---|
| M6 | 26.5〜30.5 | 14.7 | 19.7 | 4 |
| M8(案) | 35〜40 | 19.7 | 24.7 | 5 |
| M10 | 37〜42 | 19.7 | 29.7 | 5 |
| M12 | 44〜49.5 | 24.7 | 29.7 | 5.5 |
押す力の計算
ねじの軸力 F = T / (0.2 d)。片側の押す力 = F / (2 tan(α + φ))。くさびの角度 α は画像からの読みで 15〜20°(未確認)、摩擦角 φ = 8.5°(μ 0.15)。
| 型 | 締付け | 軸力 | 片側の押す力 |
|---|---|---|---|
| M6 | 5 N·m | 4.2 kN | 3.8〜4.8 kN |
| M8 | 10 N·m | 6.3 kN | 5.8〜7.2 kN |
| M8 | 20 N·m | 12.5 kN | 11.5〜14.4 kN |
- 横力 200 N の溝掘りなら、片側 4 kN、クランプ 2 個、当たり面 2 面、μ 0.15 で 2.4 kN まで受けられる。必要な力の約 12 倍。
- M8 にしたのは力のためではない。高さがあって厚い板の高い所を押せること、丈夫なことが理由。
- 端の当ては、ボルト 1 本だけだと 約 1〜2 kN ですべる。敷き板に段を削って引っ掛けるか、ボルト 2 本とキーで受ける。
- 締めすぎると薄い板が反る。10 N·m 程度から試し、板の浮きをダイヤルゲージで確かめる。
使える工具の長さ
主軸端 120 以上で全範囲を使う場合、W + L − d ≥ 120(d は穴の深さ)。工具は 125〜150 mm。上の逃げは 230 − W − L で、工具 150 のとき t9 で 71、t32 で 48。
100×120 の板を並べる例
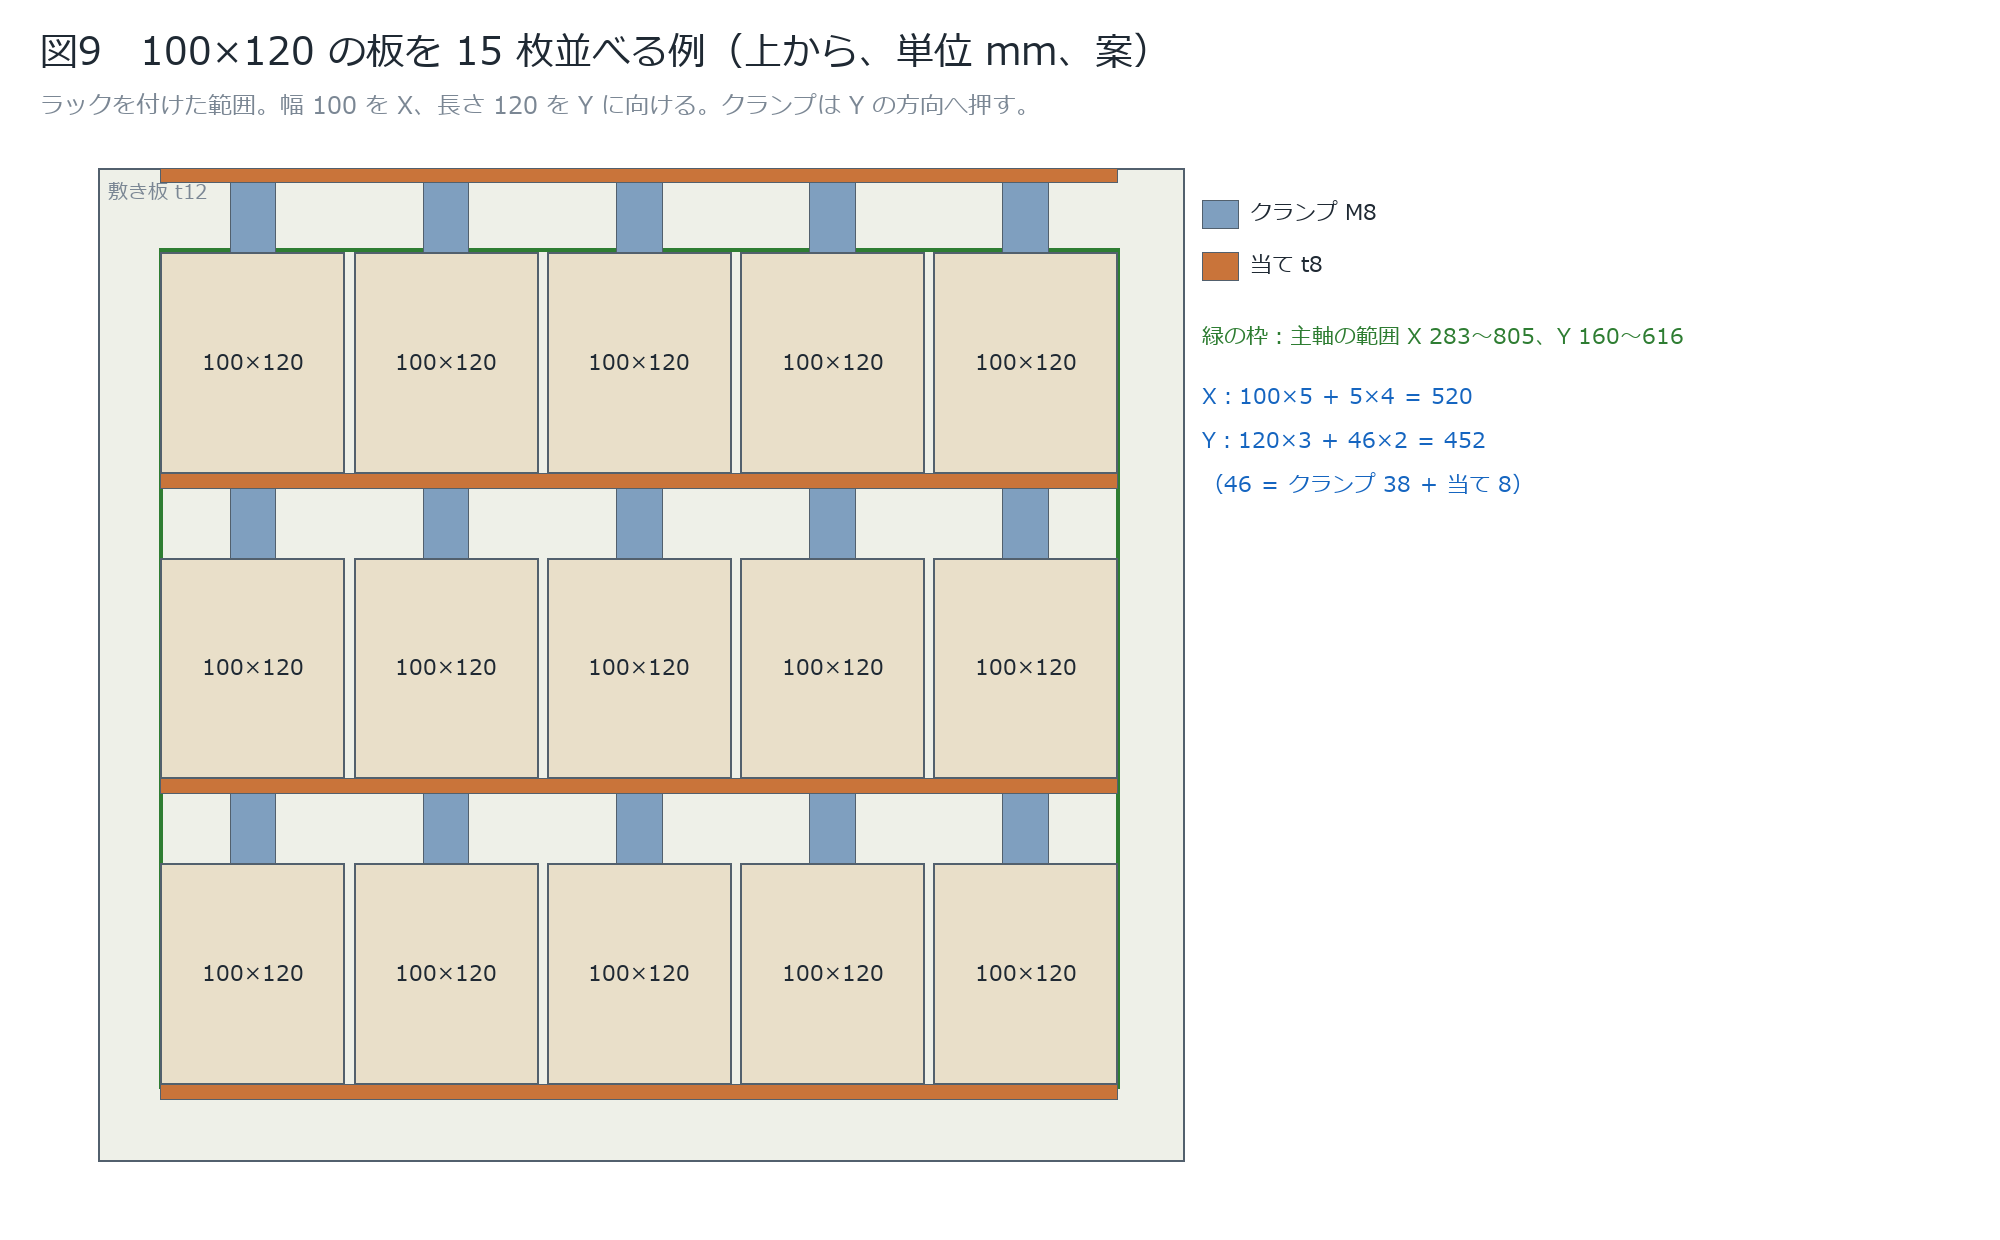
ラックを付けたまま 15 枚(ラックなしで 18 枚)。押す方向の隙間 46 はクランプ 38 と当て 8。余裕は X 2 mm、Y 4 mm なので、板の外周を削るときは足りない。一番外側の当てとクランプの穴は主軸の範囲の外なので、手であけるか M10 のタップ穴を使う。
解析の結果
工具の先端のずれ(スラスト 1500 N)は t9 で 0.039〜0.044 mm、t32 で 約 0.037 mm。板のたわみの計算と比較は 構造解析の計算書。
未確定
- クランプの現物の締付けと板の浮き。最初に 2 個で試す。
- 作業台の面の平らさ。板の溶接の歪み。座の当たる所だけ面を削る案。